


А96061 Делови убризгани металним прахом
Алуминијумска легура 6061 заварена је вакуумским дифузионим заваривањем, затезна чврстоћа завареног споја испитана је универзалном машином за испитивање, а микроструктура завареног споја је анализирана оптичким микроскопом. У условима температуре заваривања од 530 степени, времена држања од 7 х и притиска заваривања од 3,5 МПа, затезна чврстоћа дифузионо завареног споја достиже максималну вредност од 137,3 МПа.
Опис производа
|
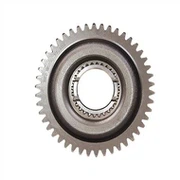
А96061 Делови од металног праха ливени убризгавањем |
|||||
|
Ставка |
Материјал |
Процес производње |
Температура синтеровања |
Калуп |
Обичај |
|
A96061 |
Легура алуминијума |
Ињекционо бризгање метала |
1500 степени |
Да се прилагоди |
да |
|
Хемијски састав |
јединица: проценат Цу:0.15-0.4 Мн :0.15 Мг :0.8-1.2 Зн :0.25 Цр:0.04-0.35 Ти :0.15 Си:0.4-0.8 Фе : Мање или једнако 0.7 Ал : Маргина |
||||
|
Доступни материјали |
Нискоугљенични нерђајући челик, легура титанијума (Ти, ТЦ4), легура бакра, легура волфрама, тврда легура, легура за високе температуре (718, 713) |
||||
Истражите делове А96061 убризганим у праху
Легура алуминијума 6061 заварена је вакуумским дифузионим заваривањем, затезна чврстоћа завареног споја испитана је универзалном машином за испитивање, а микроструктура завареног споја је анализирана оптичким микроскопом. У условима температуре заваривања од 530 степени, времена држања од 7 х и притиска заваривања од 3,5 МПа, затезна чврстоћа дифузионо завареног споја достиже максималну вредност од 137,3 МПа; У тесту притиска воде нема цурења, а деформација легуре алуминијума није већа од 0,5 одсто. Поуздано заваривање водено хлађене плоче од легуре алуминијума 6061 се остварује поступком вакуумског дифузионог заваривања. Лиу Ксиаоцхен је предложио нову технологију дифузног заваривања синтеровањем, упоредио и анализирао њене разлике и везе са традиционалним синтеровањем у праху, дифузионим заваривањем и другим технологијама спајања заптивки. М. Елсад и др. проучавао утицај притиска заваривања на микроструктуру и механичка својства спојева за дифузионо заваривање алуминијум/бакар. Пулсирајући притисак може значајно побољшати процес дифузионог везивања уништавањем оксидног слоја на површини металног везивања. Истовремено, повећање притиска заваривања ће утицати на реакциони слој. производе више екструзионе деформације (ефекат екструзије), чија је сврха да побољша атомску дифузију и механичка својства Ал-Цу спојева контролом притиска везивања (притисак заваривања), температуре (600 степени) и времена (60 мин) за одржавање остаје непромењен, док притисак везивања варира између 5 и 12,5 МПа. Металуршке и механичке особине спојева проучавао је М. Елсад. Резултати су показали да се на споју формирала веза без оксида у опсегу притиска од 5–12,5 МПа. Повећање притиска везивања (5-12.5 МПа) повећава снагу везивања (78.39-108.47 МПа) и дубину дифузије (11.32-20.87 м) између Ал/Цу интерфејси.
У циљу побољшања приноса компоненти радарске антене, Ли Вендонг [25] је користио методе лемљења и лемљења-дифузије заваривања композитних спојева да би спровео експерименте заваривања на вишеслојним структурама легуре алуминијума 3А21. Морфологија и састав зглобова анализирани су скенирајућим електронским микроскопом, енергетским спектром и рендгенском дифракцијом. Резултати показују да је у поређењу са лемљењем квалитет споја добијеног методом композитног дифузионог заваривања лемљењем бољи, а микроструктура спојног вара углавном укључује саћасту Ал матрицу, масивну Ал-Си фазу и примарни Си итд. , Мг, Мн елементи су потпуно равномерно распршени. Анализом испитивања смицања и лома споја, резултати показују да се у одређеном опсегу смична чврстоћа споја повећава са повећањем времена дифузије и притиска, а највећа чврстоћа на смицање достиже 81 МПа. Морфологија површине прелома зглоба је крта фрактура, а има много релативно равних површина цепања у облику речних шара и неколико удубљења на површини прелома. Деформација завара добијеног методом лемљења-дифузионог заваривања је мања од 0.02 мм, што испуњава услове за деформацију. Хуанг Беншенг је говорио о томе да пенасти алуминијум има и структурна и функционална својства. Да би се пружила пуна игра различитим својствима пенастог алуминијума, често се комбинује са густим металом да би се добила сендвич структура како би се побољшала свеобухватна механичка својства и смањили трошкови. Постоји много метода повезивања сендвич структуре, а заваривање је најпоузданији начин повезивања. Прво су представљене карактеристике перформанси и потешкоће у заваривању алуминијумске пене и сумиране су њене методе заваривања, укључујући конвенционално електролучно заваривање, ласерско заваривање, лемљење, дифузионо заваривање, заваривање трењем, заваривање плазмом и ултразвучно заваривање, а затим и ограничења сваког од њих. анализирају се процеси. На крају, анализиран је правац развоја процеса заваривања спојница од пенастог алуминијума.
Процес бризгања метала

Детецтион Системс




Pošalji upit
