


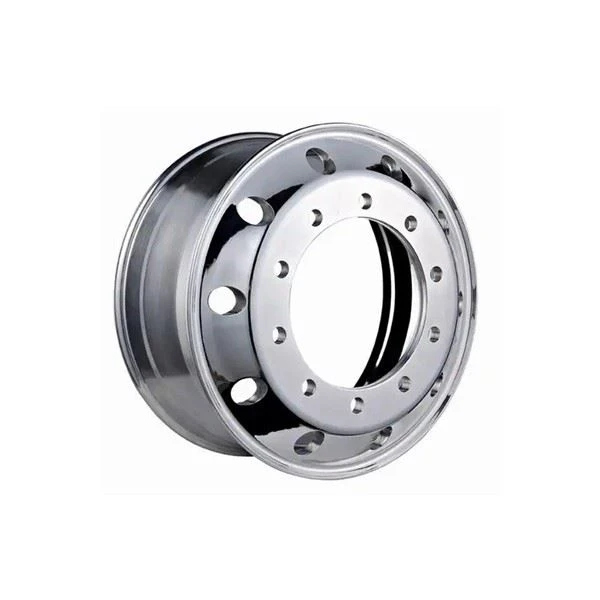
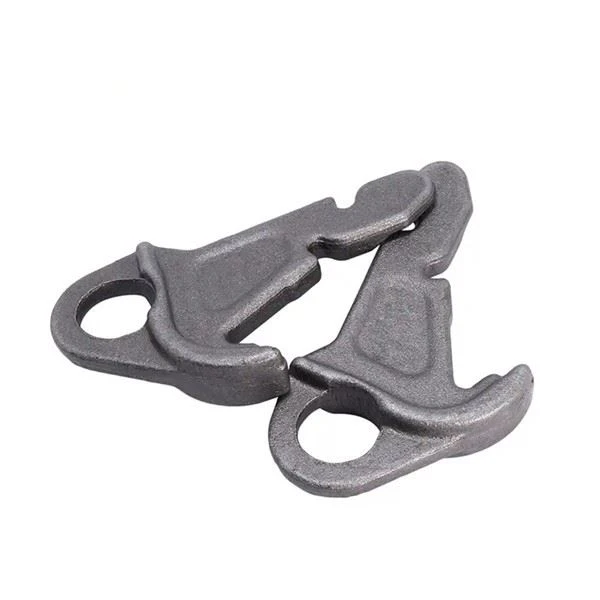
Ковани ауто делови
Међу аутомобилским металним материјалима, ковани ауто делови имају боље перформансе топлотне обраде од ливених и профила, што их чини већом чврстоћом и добром отпорношћу на ударце и хабање.
Међу аутомобилским металним материјалима, ковани ауто делови имају боље перформансе топлотне обраде од ливених и профила, што их чини већом чврстоћом и добром отпорношћу на ударце и хабање.
Разни зупчаници и вратила у клипњачама, радилицама, мењачима у аутомобилима, куглични зглобови на крајевима вучних шипки и носачи у суспензијама, итд. , итд.).
Кинхуангдао Зхонгвеи Прецисион Мацхинери Цо., Лтд. је предузеће специјализовано за ковање, обраду и производњу отковака. Производи се могу производити према цртежима и хемијским саставима, а интеграција слободног ковања, ковања у калупима, грубе обраде, термичке обраде и завршне обраде је завршена. Дугогодишња сарадња са кранским, нафтним, хемијским, рударским, металуршким, хидрауличким, коксним, железничким, грађевинским машинама и другим предузећима.
Продуцт Дсецриптион
1. Стандарди имплементације: компанија стриктно примењује ИСО9001, ИСО14001, ИАТФ16949 сертификат
Производи су прошли сертификацију РОХС, ФДА ЕУ итд.
2. Стандарди за материјал производа: ИСО, ГБ, АСТМ, САЕ, ЕН, ДИН, БС, АМС, ЈИС, АСМЕ, ДМС, ТОЦТ, ГБ
3. Главни процес: хладно ковање, топло ковање, слободно ковање, ковање феталне мембране, ковање и специјално ковање. И има процес ливења под притиском, ливење у инвестицију, ливење шкољки, уклањање ивица, пескарење, машинску обраду, топлотну обраду, испитивање цурења, површинску обраду итд.
4. Ковани ауто делови доступни материјали:
Бакар, легура титанијума, челик са високим садржајем мангана, челик са високим садржајем хрома, челик са високим садржајем никла, угљенични челик, легура алуминијума, легирани челик, нерђајући челик, сиво гвожђе, ливено гвожђе, ливени челик, итд. су прилагођени према захтевима купаца.
Карактеристике процеса и класификација кованих ауто делова
1. Процесна опрема за ковање клипњаче мотора
Постоје два главна процеса ковања клипњаче мотора аутомобила, један је да се користи производна линија преса за вруће ковање, а друга да се користи линија за производњу електро-хидрауличног кованог чекића. Први је погодан за масовну производњу, док је други погодан за средње и мале серије и вишеваријантну производњу. Основне компоненте производне линије преса за вруће ковање су складиште шипки, уређај за аутоматско распоређивање и довод шипки, пећ за индукционо загревање, уређај за пражњење, механизам за смицање шипке и преса за топло ковање. Производна линија преса за вруће ковање усваја процес ковања од једне матрице и два комада, продуктивност може бити и до 800-1200 комада/сат, а стопа искоришћења материјала је више од 95 процената. Иако производна линија преса за вруће ковање има економске и техничке предности, ограничена је факторима као што су велика улагања, висок степен специјализације, високи трошкови производње и одржавања калупа, и мора имати стопу покретања већу од 70 процената, што многе произвођаче чини уплашеним. Линија за производњу електро-хидрауличних ковачких чекића производи оковке клипњаче путничких аутомобила. Усваја процес ковања од једне матрице и једног комада. Шипка се исече на гредице, загрева, а затим кује. Основне компоненте производне линије електро-хидрауличног кованог чекића су машина за сечење шипки, пећ за индукционо грејање, уређај за пуњење, ваљаоница са попречним клином или машина за ковање ваљака, електро-хидраулични чекић за ковање, машина за корекцију обрезивања итд. контролне технологије, електро-хидраулични чекић може контролисати и прилагођавати параметре процеса као што су енергија ударца, времена удара, интервал ударца, итд., Како би задовољио енергетске захтеве за ковање са најбољом ударном силом, која не може само побољшавају квалитет отковака, али и продужавају век трајања калупа. Иако је продуктивност производне линије електро-хидрауличног кованог чекића обично само око једне половине оне производне линије преса за вруће ковање, њена инвестиција је еквивалентна само једној трећини ове последње. фаворизован од стране произвођача.
Тренд техничког развоја ковања клипњаче мотора аутомобила је побољшање нивоа механизације и аутоматизације производне линије ковања и усвајање нових метода процеса ковања. Очигледно, побољшање нивоа механизације и аутоматизације производне линије ковања је консензус индустрије. У развијеним земљама је уобичајена пракса да се користе механизовани уређаји за утовар и истовар, механизовани транспортни уређаји, манипулатори и аутоматска управљачка технологија да би се технички трансформисала монтажна линија, смањиле везе ручне операције и реализовала аутоматска или полуаутоматска производња. Постоје два покушаја нових метода процеса ковања. Један је процес ковања у праху, то јест, синтерована гредица металног праха се загрева за ковање; други је брзо ковање на више-станичној аутоматској машини за врућу главу. Први има предности малог одступања тежине отковака и могућности производње отковака сложених облика итд. Посебно је погодан за напредне моторе са високим захтевима за динамичку равнотежу и користе га многи произвођачи; прихваћен од стране произвођача.
2. Процесна опрема за ковање дисковних зупчаника
Празан диск зупчаника је типичан представник ковања дискова аутомобила. Због велике количине, потребно је да се производи по високој прецизности, високој ефикасности и ниским трошковима. Рани производни процес користио је чекић за ковање, механичку пресу, вијчану пресу или пресу за топло ковање као главну машину. Шипка је исечена у гредицу, а затим загрејана, што је завршено у неколико процеса. Велика количина и ниска стопа искоришћења материјала. Од када се појавио концепт пречишћавања бланка, аутоматска производна линија брзих машина за вруће савијање постала је најидеалнији избор за производњу диска зупчаника. Типична конфигурација аутоматске производне линије брзе машине за вруће састављање је сталак за материјал, уређај за аутоматско пуњење, индукциона пећ за грејање, механизам за храњење на ваљцима и машина за вруће са више станица велике брзине. Након што загрејана шипка уђе у брзу машину за вруће узнемиравање, сви процеси као што су сечење у празно, обликовање, претходно ковање, завршно ковање и штанцање се завршавају редом. Пренос отковака између станица аутоматски завршава робот. Аутоматска производна линија брзе машине за врућу главу може остварити стварну префињеност храпавости. Величина и облик отковака су блиски обрађеним деловима, што побољшава искоришћеност материјала и штеди време обраде. Отковци имају идеалнију металографску структуру и механичка својства, а продуктивност је обично ковање. Метода је неколико пута или чак десет пута, а њене свеобухватне економске користи су веома значајне.
3. Процесна опрема за ковање осовине зупчаника
Осовина зупчаника аутомобила је важан део мењача и типична је осовина аутомобила са карактеристикама виткости и вишеструких корака. Традиционални процес производње делова осовине је ковање на чекићу за ковање или преси за вруће ковање, али отковци произведени овим процесом имају ниску прецизност, ниско коришћење материјала и велики додатак за машинску обраду. Појава процеса ваљања попречног клина ефикасно решава проблем. Овај проблем. Процес ваљања попречног клина је нова технологија високе ефикасности, уштеде енергије и уштеде материјала. Загрејана шипка улази у ваљаоницу са попречним клином, а матрица за ваљање са попречним клином континуирано екструдира и дистрибуира метал у једном радном циклусу како би формирала степенасте отковке осовине који испуњавају захтеве облика и величине. , а отковци шупљег вратила могу се производити са цевима као празнима. Пошто је процес ваљања попречним клином погодан за обраду симетричних делова, пар делова је често распоређено симетрично да би се дизајнирао калуп, што доприноси и производности и продуктивности. Карактеристике процеса ваљања са попречним клином су да се један или пар делова могу добити у једном потезу, уз високу ефикасност производње; континуирана деформација метала, мала сила деформације и дуг животни век матрице; Састав аутоматске производне линије за ваљање са попречним клином је релативно једноставан, обично се састоји од уређаја за аутоматско храњење, индукционе пећи за грејање и ваљаонице са попречним клином. Ваљаоница са попречним клином има двоваљни и равну структуру. Ваљаоница са равним попречним клином се покреће машинским или хидрауличним притиском, а два шаблона за равне плоче се користе за линеарно повратно кретање за ваљање гредице; Ваљци, празнине се формирају у ротирајућим ролнама. Предности првог су једноставна структура, лако подешавање, ниска цена калупа и висока прецизност отковака; недостаци су ограничен ход, мала деформација, празан ход и ниска ефикасност производње; потоњи има компактну структуру, која може остварити континуирану производњу и ефикасност производње. Недостатак је што је калуп тежак за производњу и ниска прецизност ковања.
Пост Цастинг Процес
1. Топлотна обрада: жарење, карбонизација, каљење, каљење, нормализација, површинско каљење
2. Опрема за обраду: ЦНЦ, ВЕДМ, струг, глодалица, машина за бушење, брусилица итд.;
3. Површинска обрада: прскање у праху, хромирање, фарбање, пескарење, никловање, галванизација, црњење, полирање, плављење итд.

Калупи и опрема за инспекцију
1. Век трајања калупа: обично полутрајан. (осим изгубљене пене)
2. Време испоруке калупа: 10-25 дана, (према структури производа и величини производа).
3. Алати и одржавање калупа: Зхонгвеи је одговоран за прецизне делове.

Контрола квалитета
1. Контрола квалитета: стопа неисправности је мања од 0.1 проценат.
2. Узорци и пробни рад ће бити 100% прегледани током производње и пре отпреме, преглед узорака за масовну производњу према ИСДО стандардима или захтевима купаца
3. Опрема за испитивање: детекција мана, анализатор спектра, анализатор златне слике, трокоординатна мерна машина, опрема за испитивање тврдоће, машина за испитивање затезања;
4. Обезбедите услугу након продаје.

Апликација
Аутомобилска индустрија је најзначајнији корисник произвођача отковака, јер се више од 60 одсто отковака користи у аутомобилској индустрији. У поређењу са машинском индустријом, аутомобилска индустрија више пажње посвећује прецизности отковака, формирању микроструктура и шупљих делова отковака и максималном смањењу тежине. Због велике чврстоће и високе поузданости кованих ауто делова, отковци су се одувек користили као празнине за важне делове аутомобила. Делови зглоба управљача, итд. Ковање типичних отковака аутомобила може се поделити у две категорије, и то обично ковање и специјално ковање. Уобичајено ковање се врши на ковачким чекићима и врућим пресама за ковање поступком малог флешовања и без флешовања, а специјално ковање у калупу усваја процес ваљања попречним клином, процес замахног ваљања и процес радијалног ковања.



Pošalji upit
